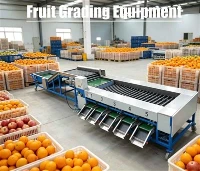
Ifølge arbejdsprincippet kan frugtsorteringsudstyr opdeles i størrelsesklassificering, frugtkvalitetsklassificering, frugtfarveklassificering og frugtfarvekvalitetsklassificering, som er klassificeret efter både størrelse og farve.
1. Frugtstørrelsesklassificering
En klassificeringsanordning, der klassificerer efter frugtens størrelse, fordi størrelsen og formen af de udvalgte frugter grundlæggende er den samme, hvilket er befordrende for emballering, opbevaring og forarbejdning, så denne form for klassificering er den mest udbredte i frugtklassificering.
Arbejdsprincip: Frugten flyttes langs sorteringsskærmen med gitter eller slidser i forskellige størrelser, den lille z-frugt siver først ud fra den z lille rist, og den større frugt siver fra den større rist. producere forskellige niveauer af frugt. Der er forskellige træarter og sorter, forskellige størrelser af frugter og forskellige kvaliteter. Pærer er generelt opdelt i 3 til 4 kvaliteter, og æbler er opdelt i 5 kvaliteter. På nuværende tidspunkt anvender 6GF-1.0 sorteringsmaskinen til frugtstørrelse, der er udviklet i mit land, det avancerede princip for sortering af ruller og båndspalter. Under arbejdet roterer sorteringsvalsen med ensartet hastighed, og transportbåndet bevæger sig i en lige linje. Når frugtens diameter er mindre end mellemrummet mellem sorteringsvalsen og transportbåndet, vil den falde ned i frugttruget langs mellemrummet. Under maskinens arbejdsproces vil frugten falde ned i det tilsvarende niveau af frugttruget gennem forskellige mellemrum på grund af forskellige diametre. Graderingsnøjagtighed Større end eller lig med 95 procent, produktionseffektivitet Større end eller lig med Større end eller lig med 1,5t/t.
For at reducere frugtkollision og forbedre hastigheden af god frugt bruger nogle gradere metoden med opdrift, vibration og gitter til sortering. En frugtudvælgelsesskærm med forskellige maskestørrelser er installeret på den øverste del af frugtudvælgelsestanken, og en vibrerende del er installeret i vandtanken. Ved sortering sendes frugten først i vandtanken. Når den vibrerende del vibrerer, får frugten i tanken kinetisk energi og bevæger sig. Når frugten bevæger sig til masken svarende til dens størrelse, vil frugten overflade gennem masken og blive i den tilsvarende spalte. , og derefter indsamle, det vil sige for at fuldføre frugtsorteringsprocessen. Fordelen ved denne metode er, at sammenstødet mellem frugterne undgås, og frugterne kan renses og desinficeres under sortering.
2. Frugtkvalitetsklassificering
Sorteringsmaskineri, som er sorteret efter frugtkvalitet, arbejder efter gearingsprincippet. En frugtspand er installeret i den ene ende af håndtaget. Frugtspanden og håndtaget er forbundet med hængsler. Den øverste del af den anden ende af håndtaget presses af en kontravægt, og den nederste del har en understøttende styrestang for at sikre den vandrette tilstand. Midten af håndtaget er understøttet af et hængselpunkt. Når kvaliteten af frugten i frugtspanden overstiger balancevægten, vippes håndtaget, frugtspanden vælter, og frugten smides ud. Håndtaget, der bærer den lette frugt, passerer modvægtens position og fortsætter med at bevæge sig fremad langs styrestangen. Når den støder på modvægten mindre end frugtens vægt, vipper håndtaget, og frugtspanden vælter og smider den lettere frugt ud i den nye position. Derfor kan frugten opdeles i flere kvaliteter efter kvaliteten.
På nuværende tidspunkt anvender den avancerede computerstyrede frugtkvalitetssortering de nyeste elektroniske instrumenter til at måle kvaliteten og kan vælge den nøjagtige sorteringsbenchmark efter behov. Graderingsnøjagtigheden er høj, og den specielle sliske anvendes. Den tid, der kræves til sortering og pakning, er 1/2 af tiden for traditionel sortering og pakning.
3. Frugtfarveklassificering
Arbejdsprincippet for frugtfarvesortering er, at når frugten passerer foran det elektroniske lysemitterende punkt, modtages det reflekterede lys af fotocellen, der måler bølgelængden. Farven på det reflekterede lys er forskellig, og bølgelængden af det reflekterede lys er forskellig, og så analyserer og bestemmer systemet valget efter bølgelængden. , for at opnå formålet med at sortere efter farve. I produktionen af frugtopbevarings- og forarbejdningsindustrien i Italien blev farvesortering brugt tidligere, hovedsageligt til at farveklassificere æbler. Under arbejdet hopper frugten og bevæger sig på det bløde transportbånd, så lyset kan bestråle de fleste dele af frugten, og dermed undgår man det fænomen, at frugten bliver bestrålet på den ene side, og bedømmelsesnøjagtigheden er lav. Det reflekterede lys sendes til computeren, og computeren adskiller frugterne efter de forskellige reflektionsevner, som generelt er opdelt i fulde grønne frugter, halve grønne (halv røde) frugter og fulde røde frugter.
4. Frugtfarvekvalitetsklassificering
Frugtfarvekvalitetsgraderen bruges til at klassificere både graden af frugtfarve og frugtens størrelse. Den anvender verdens mest avancerede teknologi til forarbejdning af frugt efter høst. Denne maskine blev først med succes udviklet i Italien og anvendt til produktion. Arbejdsprincippet er at kombinere den ovennævnte automatiske farvegradering og automatisk størrelsesgradering. Først og fremmest bruges transportbåndet med variabel åbning til størrelsesklassificering. En lyskilde er installeret under transportbåndet. De frugter, der siver fra transportbåndet, belyses af lyskilden, og det reflekterede lys sendes til computeren. De frugter, der lækkes, opdeles i fulde grønne frugter, halve grønne og halve røde frugter, alle røde frugter og andre kvaliteter, og transporteres derefter ud gennem forskellige transportbånd. Produktionslinjen kan behandle 15-20t æbler i timen.